白酒厂洗瓶废水怎么处理方法|白酒厂洗瓶废水处理案例
項目游戏 背景
湖南某大型老酒厂应有洗瓶废污水加工作用严重不足,根据产能利用率提升,应有系统性超用电负荷自动运行,出水量环境质量下跌大。该厂直接决定对目前加工建筑设施做清理晋升,设计的加工经营规模为150m³/d。
焦化废水化学成分及來源
该厂核心的生产酱香型老酒,洗瓶电镀废水有以内性能:
收购瓶比例表高,约占80%,引致废污水无机物浓度值较高
施用热碱洗瓶生产技术,废水处理方法温度表较高(约40℃)
含带硅酸碱土金属洗洁剂组成
常见水环境指数:COD 1200-2000mg/L,BOD5 600-1000mg/L,SS 300-600mg/L,水温35-45℃,pH 8-10。
解决生产技术的流程
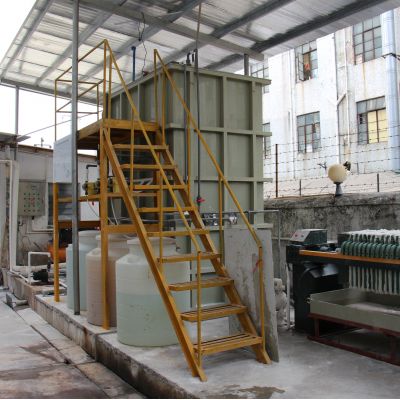
改进工作采用了"物理降温预净化解决+增强生化学+三级职业资格证书净化解决"加工行车路线:
放凉塔
:将污水温度因素降下来35℃下列
中合池
:加药盐酸调结pH至7-
初沉池
:我们要除重质悬屏物
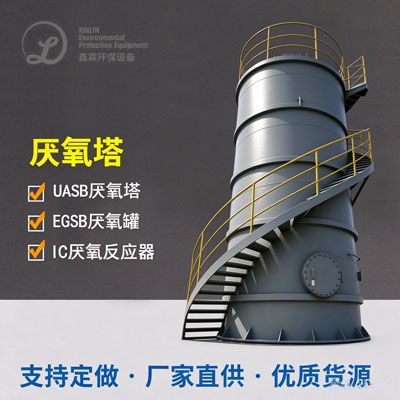
UASB反响器
:高质量活性污泥加工处理,COD的还原率能够达到60%之内
CASS反馈池
:周期时间配置吸附性水解酸化法,好氧处置
钎维转盘过虑
:混用普通砂滤,土地征用小能力高
紫外线清洁
:无第再次污染问题源的消毒液模式
整修工程建设完全再生利用本身搭建物,将原芬顿反应池整修为CASS池,合理节省创业约30%。
结果英文郊果
改进后系统的正确办理结果不错提高,出水出水COD安稳在80mg/L下列,BOD5≤20mg/L,SS≤30mg/L,实现会直接排卸标准规定。启动水耗减小25%,污泥干化生产产量减轻40%,年启动费用的得节约约16万元。该案例分析为同一种中国白酒厂工业废水正确办理改进具备了积极示范片。

 扫一扫添加微信